English

Электросварной фитинг PPR — Соединительная деталь для полипропиленовых труб, в корпус которой встроена нагревательная спираль. При подключении к сварочному аппарату она нагревает контактные поверхности трубы и фитинги. Полипропилен размягчается и после охлаждения образует цельное соединение. Звучит просто. Но точность здесь важна.
Для монтажа подбирают совместимые трубы, фитинги и оборудование. Концы трубы очищают, при необходимости снимают окисленный слой, а затем в одиночестве делают отметки на корпусе. Аппарат подает ток по заданным параметрам; время сварки зависит от конкретной модели. Пыль, влага или перемещение деталей могут ухудшить результат. Даже аккуратный внешний вид не всегда подтверждает качество товара.
В статье разберём, как устроен такой фитинг, где его принцип и чем электросварное соединение отличается от обычной раструбной сварки. Отдельно рассмотрим подготовку труб, порядок работы и типичные ошибки. Важно сверяться с производителями: размеры, режимы и требования к инструментам различаются. Существует и практическое ограничение: этот способ не всегда оправдан для ограниченного бытового монтажа. Решение стоит принять с учетом условий объекта, оборудования для обеспечения доступности и помощи специалистов.
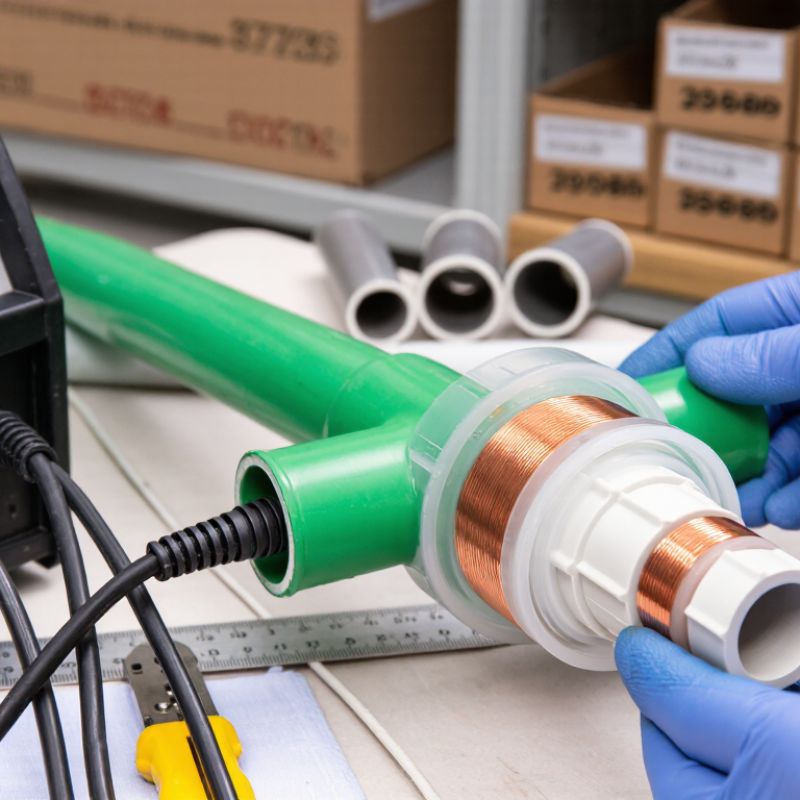
Электросварной фитинг ППР — Соединительная деталь с нагревательным элементом батареи. Ее надевают на подготовленный конец трубки, а затем подключают к аппарату через контактные выводы. Ток нагревателя имеет спираль, а окружающие поверхности из полипропилена размягчаются и соединяются. После охлаждения потребуется неразъёмный стык. Наглядно: фитинг работает как муфта с собственным электричеством.
Такой подход означает, что неудобно работать с обычным сварочным аппаратом: например, в срочном порядке или при ремонте участка трубопровода. Важно сверить материал, диаметр и режим сварки. Аппарат должен управлять нагревом по заданным параметрам, а соединение — остыть без смещения. Кажется мелочью, но перекос научился испортить стык. Здесь легко ошибиться.
При выборе учитываются внешние факторы давления и всей системы, а не только характеристики фитинга. ISO 15874 описывает классы применения трубопроводов из полипропилена; для класса 1 указан режим 60°С, для класса 2 — 70°С, а класс 5 включает режим до 80°С. Эти значения относятся к профильным стандартам эксплуатации и не означают допустимую температуру для любого изделия. Перед монтажом полезно сверить маркировку трубы и фитинга с технической документацией.
QUICK LINKS
CONTACT US
Office: (+86) 755 23040566
Tel: (+86) 158 9965 5195
E-mail: sale@pcbledmodule.com
Skype: Hans@Rocket-PCB
Whatsapp: 86 1589965 5195
Office Address: 2207,Bid 4,He Gu Shan Hui Cheng,35#,Guang Tian RoYanluo street, Song Gang Town,518105 SHENZHENG, CHINA
Plant ADD.: No 69, Lianfeng North Road, Xianxi Area, ChangAn Town, Dongguan, China.

Copyright © 2025 Rocket PCB Solution Ltd. | All Rights Reserved Sitemap Friendship link: CNC machining heat sink